Abstrakt
Die thermische Stabilität eines Temperaturreglers wird selten allein durch den Regelalgorithmus bestimmt. Es wird durch eine Kette von Herstellungsentscheidungen geprägt: wie das Sensor-Frontend vom Leistungskupfer isoliert wird, wie Lötstellen wiederholte thermische Abweichungen überstehen, wie Verunreinigungen vor dem konformen Schutz entfernt werden und wie jede Einheit abgeschirmt wird, bevor sie ins Feld kommt. In diesem Artikel werden die Fertigungsvariablen untersucht, die einen stabilen Controller von einem Controller unterscheiden, der driftet, oszilliert oder vorzeitig ausfällt. Es werden das Layout der Sensorschnittstelle, die Materialauswahl, die Gleichmäßigkeit des Reflow-Lötvorgangs, die Testabdeckung, die Beschichtungsstrategie und die Rückverfolgbarkeit unter Bezugnahme auf die für eine zuverlässige Zuverlässigkeit erforderlichen Fähigkeiten erörtertTemperaturregler PCBAin Automobil-, Medizin- und Industrieumgebungen.
- 1. Warum thermische Stabilität ein Fertigungsergebnis ist
- 2. Sensorschnittstelle: Die erste Verteidigungslinie
- 3. PCB-Materialien und Kupferarchitektur unter Hitze
- 4. Zuverlässigkeit der Lötverbindung über thermische Zyklen hinweg
- 5. Testabdeckung, die latente thermische Defekte aufdeckt
- 6. Schutzbeschichtung und Umgebungsisolierung
- 7. Rückverfolgbarkeit als Instrument zur thermischen Risikokontrolle
- 8. Vom Prototyp zur Serie: Fertigungsreife
- 9. Häufig gestellte Fragen
1. Warum thermische Stabilität ein Fertigungsergebnis ist
Ein Temperaturregler wird häufig anhand seiner Sollwertgenauigkeit in einem Datenblatt bewertet, das Feldverhalten wird jedoch durch physikalische Variablen bestimmt, die während der Montage eingeführt werden. Lothohlräume erhöhen den thermischen Widerstand. Durch Verunreinigungen entstehen Leckpfade, die analoge Messwerte verschieben. Die Kupferverteilung in der Nähe des Sensors kann die Platine selbst in einen Wärmeverteiler verwandeln. Bei jeder dieser Bedingungen handelt es sich um eine Fertigungssignatur und nicht um ein Softwareproblem.
Der Unterschied zwischen einem Regler, der ±0,5 °C hält, und einem Regler, der um mehrere Grad schwankt, wird häufig auf die Prozessdisziplin zurückgeführt. Eine Untersuchung von Präzisions-Wärmekontrollplatinen zeigt, dass Stromleiterbahnen mit mehreren Ampere ausreichend Kupfer dimensioniert und physisch vom Sensorrückweg getrennt sein müssen; andernfalls verfälschen lokale Erwärmung und IR-Abfälle die Messung, bevor das Signal den ADC erreicht. Auf die gleiche Weise schaffen thermische Entlastungsschnitte, schmale Sensorleiterbahnen und bewusste Abstände zu Hochstromkomponenten eine „thermisch ehrliche“ Zone um das Sensorelement, sodass es auf die Systemtemperatur und nicht auf den internen Wärmefluss der Platine reagiert.
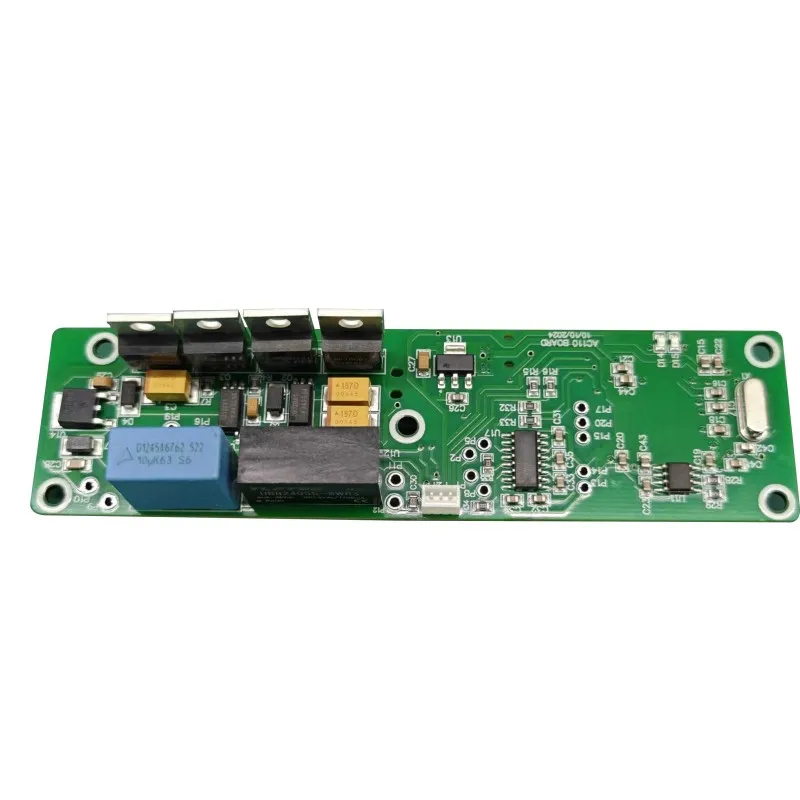
Deshalb der SatzTemperaturregler PCBAbeschreibt mehr als ein bestücktes Board. Es beschreibt ein kontrolliertes thermisches System, dessen Messkette, Leistungsstufe und Schutzschaltung gemeinsam entworfen und hergestellt werden. Wenn der Montageprozess instabil ist, ist der Regelkreis gezwungen, physikalische Geräusche zu kompensieren, die er nicht sehen kann.
Grundprinzip:Der Sensor misst die Umgebung nicht direkt. Es misst den lokalen thermischen Zustand der Leiterplatte. Die Fertigung bestimmt, ob dieser lokale Zustand repräsentativ oder verzerrt ist.
2. Sensorschnittstelle: Die erste Verteidigungslinie
2.1 Sensortyp und seine Auswirkungen auf die Herstellung
NTC-Thermistoren, PT100/PT1000-RTDs und Thermoelemente stellen unterschiedliche Einschränkungen für das PCB-Frontend dar. NTC-Sensoren bieten eine hohe Empfindlichkeit in schmalen Bändern, erfordern jedoch eine Linearisierung, da ihre Widerstands-Temperatur-Kurve exponentiell ist. RTDs bieten über weite Bereiche eine linearere Reaktion, ihr niederohmiger Signalpfad ist jedoch empfindlicher gegenüber Leiterbahnwiderständen und durch das Löten verursachten Spannungen. Thermoelemente bieten den größten Bereich, aber die geringste Genauigkeit, oft im Bereich von mehreren Grad, und sind auf eine Kaltstellenkompensation angewiesen, die elektrisch stabil sein muss.
Das Sensor-Frontend ist nicht nur ein analoger Eingang; Es handelt sich um einen Messknoten mit hoher Impedanz, der Gleichtaktrauschen unterdrücken und gleichzeitig ein kleines Differenzsignal bewahren muss. Typische kommerzielle Regler veranschaulichen die Spanne: Ein NTC-Eingang kann auf ±0,6 °C ausgelegt sein, ein PT100-Kanal auf ±0,7 °C und ein J-Typ-Thermoelement auf ±3 °C. Bei diesen Zahlen handelt es sich um Spezifikationen auf Sensorebene, nicht um Garantien auf Systemebene. Der Montageprozess bewahrt diese Genauigkeit entweder oder beeinträchtigt sie durch schlechte Erdung, Temperaturgradienten und unzureichenden Zugang zur Kalibrierung.
2.2 Layout-Isolierung und Kalibrierungszugriff
Eine Sensorspur, die neben einem Relaistreiber oder einem MOSFET-Schaltknoten verläuft, koppelt Rauschen in die Messung ein. Eine Masseebene, die unter dem analogen Frontend unterbrochen ist, zwingt Rückströme durch das gemeinsame Kupfer und erzeugt so Offsets, die je nach Last variieren. Während der Design-for-Manufacturing-Überprüfung sollten diese Probleme vor der Freigabe der Werkzeuge gekennzeichnet werden. Bei der technischen Prüfung müssen die thermische Kopplung, die Komponentenplatzierung zur Sensorisolierung und die Integrität der Stromversorgung/Masseebene für eine saubere analoge Erfassung und stabiles PWM-Schaltverhalten bewertet werden.
Die Kalibrierung ist die letzte Brücke zwischen dem Sensor und dem physischen Gehäuse. Kein Sensor ist perfekt auf eine bestimmte Leiterplatte, ein bestimmtes Gehäuse und einen bestimmten Baugruppenstapel abgestimmt. Bei einer einmaligen Kalibrierung in einer kontrollierten Wärmekammer wird ein Korrekturversatz angewendet, die Platine muss jedoch mit Testzugang und Firmware-Hooks ausgestattet sein, die diese Kalibrierung wiederholbar machen. Wenn die PCBA mit inkonsistentem Lotvolumen oder Verunreinigungen zusammengebaut wird, verschiebt sich der Kalibrierungsoffset mit dem Alter und der Temperatur, wodurch der Zweck der anfänglichen Korrektur zunichte gemacht wird.
3. PCB-Materialien und Kupferarchitektur unter Hitze
Temperaturregler werden oft in Gehäusen betrieben, in denen die Umgebungstemperatur deutlich über das Zimmerniveau steigt und die Leistungsstufe ihre eigene Wärme hinzufügt. Das Substrat muss in diesem Bereich Dimensionsstabilität und dielektrische Integrität beibehalten. FR-4 ist üblich, aber Laminate und Aluminiumsubstrate mit hoher Tg werden ausgewählt, wenn die thermische Belastung oder das Wechselprofil das übersteigt, was Standard-FR-4 ohne messbare Verschiebung tolerieren kann.
Das Webmuster des Glasfasergewebes im Inneren von FR-4 kann örtliche Schwankungen der Wärmeleitfähigkeit verursachen, was zu „thermischen Webeffekten“ führt, die den Sensormesswert je nachdem, wohin die Leiterbahn geführt wird, verschieben. Dies ist besonders wichtig für hochpräzise Regler, bei denen bereits eine Abweichung von 0,1 °C eine Rolle spielt. Ebenso wichtig ist die Kupferarchitektur. Für einen einfachen Thermostat mag eine 2-Lagen-Platine ausreichend sein, aber Controller mit Mixed-Signal-Frontends und PWM-Ausgängen profitieren von 4-Lagen- oder 6-Lagen-Aufbauten mit dedizierten Masseebenen neben den Signallagen. Diese Anordnung sorgt für eine inhärente Isolierung zwischen dem rauschbehafteten Leistungsteil und dem empfindlichen Analogteil und reduziert so den Bedarf an externer Filterung, die selbst driften kann.
| Designvariable | Stabilitätsvorteil | Herstellungsrisiko bei Nichtbeachtung |
|---|---|---|
| Anzahl der Schichten und Grundebene | Dedizierter analoger Rückweg; reduzierte gemeinsame Impedanzkopplung | Sensorwerte verschieben sich durch Relais- oder MOSFET-Schaltung |
| Breite der Stromleiterbahn und Kupfergewicht | Geringerer IR-Abfall und lokale Erwärmung bei hohem Strom | Heiße Stellen in der Nähe des Sensors; thermischer Offset, der sich mit der Last ändert |
| Thermische Entlastung und Abstand | Der Sensor reagiert auf die Umgebungswärme und nicht auf die vom Stromkupfer geleitete Wärme | Der Controller regelt den Vorstand und nicht den Prozess |
| Plattenstärke und Untergrund | Dimensionsstabilität beim Radfahren; konsistentes CTE-Verhalten | Lötspannung, Verzug und Schicht-zu-Schicht-Fehlausrichtung |
Der physische Aufbau ist daher kein passiver Hintergrund. Es ist Teil des Regelkreises. Eine Platine, die die Wärme ungleichmäßig verteilt, erzeugt ein elektrisch genaues, aber thermisch falsches Sensorsignal.
4. Zuverlässigkeit der Lötverbindung über thermische Zyklen hinweg
Temperaturregler sind wiederholtem Erhitzen und Abkühlen ausgesetzt. Die Lötverbindungen, die Leistungsgeräte, Relais und Sensoranschlüsse verbinden, müssen den daraus resultierenden thermomechanischen Belastungen standhalten. Der vorherrschende Mechanismus ist die CTE-Fehlanpassung: Silizium, Kupfer, Lot und Laminat dehnen sich unterschiedlich schnell aus, und über viele Zyklen hinweg konzentriert sich die Fehlanpassung auf die Belastung an der Verbindungsschnittstelle. Mikrorisse beginnen an der Peripherie der Verbindung und breiten sich aus, bis der Widerstand steigt oder sich die Verbindung öffnet.
Dieser Fehlermodus ist insbesondere in der Nähe von MOSFETs, TRIACs und Relaisanschlüssen relevant, wo die lokalen Temperaturschwankungen am größten sind. Ein Controller, der einen Funktionstest bei Raumtemperatur besteht, kann auch nach mehreren hundert Zyklen ausfallen, wenn der Lötprozess zu Hohlräumen, unzureichender Benetzung oder übermäßiger intermetallischer Bildung geführt hat. Die Montagereaktion muss daher kontrollierte Reflow-Profile, verifizierte Pastenablagerungen und Inspektionsmethoden umfassen, die versteckte Verbindungen erkennen können.
- Reflow-Gleichmäßigkeit:Ein Delta T von etwa 10 °C zwischen der heißesten und der kältesten Verbindung einer Platte ist ein praktischer Zielwert für viele bleifreie Profile; Größere Streuungen bedeuten, dass einige Gelenke nicht ausreichend beansprucht werden, während andere überbeansprucht werden.
- Void-Kontrolle:Hohlräume unter Wärmeleitpads erhöhen den Widerstand zwischen Verbindung und Platine und erzeugen lokale Hotspots, die das Risswachstum beschleunigen.
- Inspektionszugang:Für BGA- und unten abgeschlossene Komponenten ist eine Röntgenprüfung erforderlich. AOI allein kann die versteckte Gelenkgeometrie nicht bestätigen.
- Zugentlastung:Steckverbinder und schwere Durchsteckteile sollten mechanisch abgestützt werden, damit die Wärmeausdehnung des Gehäuses nicht direkt in die Lotkehle übertragen wird.
JederTemperaturregler PCBAvon dem erwartet wird, dass er jahrelang in einer zyklischen Umgebung betrieben wird, muss mit einem Lötprozess hergestellt werden, der gegen Temperaturwechsel und nicht nur gegen visuelle Akzeptanzkriterien qualifiziert ist. IPC-A-610 Klasse 2 oder Klasse 3 bietet eine Grundlage für die Verarbeitung, das zyklische Verhalten der Verbindung wird jedoch durch die Kombination aus Legierung, Profil und Polsterdesign bestimmt.
5. Testabdeckung, die latente thermische Defekte aufdeckt
Funktionstests bei Raumtemperatur sind für einen Temperaturregler notwendig, aber nicht ausreichend. Eine Platine kann den In-Circuit-Test und den Funktionstest des Schaltkreises bestehen und dennoch einen latenten Defekt aufweisen, der nur unter Temperaturbelastung auftritt. Das Stressniveau der Teststrategie sollte ansteigen, sodass frühzeitige Ausfälle vor dem Versand verhindert werden.
Die automatische optische Inspektion überprüft das Vorhandensein von Bauteilen und die Form der Lotkehle. Der In-Circuit-Test bestätigt Widerstands- und Kondensatorwerte und erkennt Kurzschlüsse oder Unterbrechungen. Der Funktionsschaltkreistest simuliert Sensoreingänge und validiert Relais- oder SSR-Ausgänge. Eine Röntgeninspektion deckt versteckte Lothohlräume und einen BGA-Zusammenbruch auf. Anschließend wird die Baugruppe durch Einbrennen und Umweltbelastungstests einer erhöhten Temperatur unter Lastwechsel ausgesetzt, häufig für 24 bis 48 Stunden, um Randverbindungen und Komponentendefekte zum Versagen zu zwingen. Klimakammern erweitern diese Fähigkeit von –40 °C auf +125 °C und 0–95 % relative Luftfeuchtigkeit, sodass der Hersteller das Verhalten auf dem Prüfstand mit den Feldbedingungen korrelieren kann.
Der Kontaktwiderstand der Prüfvorrichtung kann auch eine Randfuge verdecken. Wenn die Pogo-Pins keinen gleichmäßigen Kontakt herstellen, besteht die Prüfung möglicherweise eine Platine, die bei Vibration oder Wärmeausdehnung versagen würde. Das Einbrennen ist kein Ersatz für einen stabilen Prozess. Es handelt sich um einen Filter für spezifische Risiken und ist am effektivsten, wenn das Belastungsprofil die tatsächliche thermische Aufgabe des Reglers widerspiegelt. Ein generisches Einweichen bei hoher Temperatur kann Testkapazität verbrauchen, ohne die zyklischen Schwachstellen aufzudecken, die bei einer Temperaturkontrollanwendung von Bedeutung sind.
6. Schutzbeschichtung und Umgebungsisolierung
Feuchtigkeit und Verunreinigungen sind verdeckte thermische Probleme. Ein dünner Film adsorbierten Wassers auf einer Leiterplattenoberfläche kann Leckpfade zwischen Sensorspuren erzeugen und so den effektiven Widerstand des Messnetzwerks verändern. Chemische Rückstände vom Flussmittel oder der Handhabung können bei steigender Luftfeuchtigkeit leitend werden. In einem Controller, der auf einem hochohmigen Sensoreingang basiert, erscheinen diese Leckpfade als Temperaturversatz oder Rauschen.
Die konforme Beschichtung behebt dieses Problem, indem sie eine dünne Polymerschicht bildet, die sich an die Platinentopologie anpasst und die Schaltkreise vor Feuchtigkeit, Staub und chemischen Verunreinigungen isoliert. Acrylbeschichtungen sind wirtschaftlich und überarbeitbar; Polyurethan bietet eine bessere Lösungsmittel- und Abriebfestigkeit; Silikon bietet den größten Temperaturbereich und die größte Flexibilität. Die Beschichtung muss nach einer gründlichen Reinigung aufgetragen werden, da durch die Einkapselung ionischer Verunreinigungen diese an der Platine festgehalten werden und elektrochemische Ausfälle eher beschleunigen als verhindern können.
Die Haftung der Beschichtung ist eine weitere Variable; Wenn die Oberflächenenergie aufgrund von Rückständen zu niedrig ist, kann sich die Beschichtung während des Temperaturwechsels ablösen und einen Weg für Feuchtigkeit freimachen. Bei Temperaturreglern ist eine selektive Beschichtung häufig vorzuziehen, da Steckverbinder, Relais und Testpunkte möglicherweise unbeschichtet bleiben müssen. Der Prozess muss so kontrolliert werden, dass die Beschichtungsdicke auf freiliegenden Leiterbahnen ausreichend ist, jedoch keine Leitungen mit feinem Rastermaß überbrückt oder die thermischen Entlastungsmerkmale beeinträchtigt.
7. Rückverfolgbarkeit als Instrument zur thermischen Risikokontrolle
Wenn ein Controller im Feld abweicht, stellt sich zunächst die Frage, ob das Verhalten isoliert oder stapelbezogen ist. Ohne Rückverfolgbarkeit kann diese Frage nicht effizient beantwortet werden. Die Rückverfolgbarkeit auf Chargen- und Einheitenebene verknüpft jede Seriennummer mit Datumscodes der Komponenten, Reflow-Aufzeichnungen, Testergebnissen und Beschichtungschargen. Dadurch können Hersteller und Kunde feststellen, ob eine Abweichungsbeanstandung mit einem bestimmten Komponentenlos, einer bestimmten Linie oder einer bestimmten Umwelttestabweichung zusammenhängt.
Rückverfolgbarkeit in aTemperaturregler PCBADas Programm verursacht keinen Verwaltungsaufwand. Es ist der Mechanismus, der einen Feldausfall in ein begrenztes, korrigierbares Ereignis und nicht in eine offene Zuverlässigkeitsfrage umwandelt. Autorisierte Beschaffung ist die andere Hälfte der Rückverfolgbarkeit. Komponenten, die über Franchise-Händler gekauft werden, verfügen über eine dokumentierte Herkunft. Komponenten aus offenen Marktkanälen können generalüberholt, neu etikettiert oder außerhalb des angegebenen Datumscodefensters sein. Bei einem Temperaturregler kann eine gefälschte oder veraltete Sensorschnittstellenkomponente die gesamte Messkette verschieben. Die visuelle, elektrische und röntgenologische Validierung der eingehenden Komponenten bietet eine praktische Fälschungssicherheit, bevor mit der Montage begonnen wird.
Herstellungshinweis:Rückverfolgbarkeit ist kein Papierkram. Nur so lässt sich ein zufälliges Feldereignis von einer systematischen Prozessverschiebung unterscheiden, die eine sofortige Eindämmung erfordert.
8. Vom Prototyp zur Serie: Fertigungsreife
Die thermische Stabilität muss den Übergang von technischen Mustern zur Massenproduktion überstehen. Ein Prozess, der auf fünf Platinen funktioniert, kann sich auf fünftausend Platinen anders verhalten, wenn sich die Pastenablagerung, das Reflow-Laden oder der Testbefestigungskontakt ändert. Der Fertigungspartner muss nachweisen, dass in jeder Phase die gleichen kontrollierten Parameter eingehalten werden.
- Technische VerifizierungKleine Builds zur Designvalidierung und ersten thermischen Abstimmung. Konzentrieren Sie sich auf die Layoutüberprüfung und den Zugriff auf die Sensorkalibrierung.
- PilotlaufProzesscharakterisierung und thermische Belastungsprüfung. Lötprofil, Beschichtungsabdeckung und Testgrenzen sind festgelegt.
- KleinserienfertigungMarkteintrittschargen. Rückverfolgbarkeit und Eingangskontrolldisziplin werden in großem Umfang ausgeübt.
- GroßserienfertigungStabile SMT-Ausbeute, wiederholbare Funktionstests und Zuverlässigkeitsüberwachung auf Chargenebene.
In jeder Phase sollte der Hersteller Feedback zum Entwurf für die Fertigung geben, das sich mit der thermischen Entlastung der Stromleiterbahnen, dem Komponentenabstand und der Zugänglichkeit der Testpunkte befasst. Ein Partner mit der IATF 16949-Disziplin wendet fortschrittliche Qualitätsplanung, Fehlermodusanalyse und Änderungskontrolle auf das Temperaturreglerprogramm an, selbst wenn das Endprodukt eher industriell als für die Automobilindustrie ist. ISO 13485 fügt Rückverfolgbarkeit auf Einheitenebene, Prozessvalidierung und Risikomanagementdokumentation für medizinische Controller hinzu. Diese Frameworks sind keine Marketingetiketten; Sie bestimmen, ob der Herstellungsprozess in der Lage ist, eine thermische Spezifikation über einen längeren Zeitraum einzuhalten.
Unixplore-Elektronikwendet diesen mehrschichtigen Ansatz an – sensorbewusstes DFM, internes AOI, IKT, FCT, Röntgen, Einbrennen und Umweltprüfung –, um Designabsicht und Volumenzuverlässigkeit zu verbinden. Eine doppelseitige SMT-First-Pass-Ausbeute von über 98,5 % ist ein Indikator, aber das aussagekräftigere Ergebnis ist ein Controller, dessen thermisches Verhalten nach wiederholten Zyklen und Feldeinsätzen innerhalb seiner Spezifikation bleibt.
9. Häufig gestellte Fragen
Verbessert eine höhere Schichtanzahl immer die thermische Stabilität?
Nicht automatisch. Ein 4-Lagen- oder 6-Lagen-Aufbau mit einer dedizierten Masseebene bietet im Allgemeinen eine bessere Isolierung zwischen Leistungs- und Analogabschnitten als eine 2-Lagen-Platine, der Vorteil hängt jedoch davon ab, wie die Ebenen aufgeteilt sind und wo die Sensorleiterbahnen verlegt werden. Eine schlecht aufgeteilte 4-Lagen-Platine kann schlechtere Ergebnisse erzielen als ein sorgfältig geroutetes 2-Lagen-Design.
Warum ist ein Burn-in notwendig, wenn AOI und Funktionstest bereits bestanden sind?
AOI- und Funktionstests erfassen Defekte, die zum Zeitpunkt des Tests sichtbar oder elektrisch vorhanden sind. Das Einbrennen beschleunigt frühzeitige Ausfälle durch Temperatur- und Lastwechsel, wodurch marginale Lötstellen, Komponentenschwächen und intermittierende Verbindungen aufgedeckt werden, die bei einem Single-Pass-Test möglicherweise übersehen werden. Es handelt sich um einen Zuverlässigkeitsfilter und nicht um einen Ersatz für die Prozesssteuerung.
Kann eine Schutzbeschichtung einen schlechten Reinigungsprozess ausgleichen?
Nein. Eine Beschichtung über einer ionischen Kontamination kann Feuchtigkeit einschließen und den Ausfall beschleunigen. Die Platte muss vor dem Beschichten gereinigt und getrocknet werden, damit die Polymerschicht eine chemisch unbedenkliche Oberfläche schützt, anstatt Verunreinigungen dagegen abzudichten.
Wie hilft die Rückverfolgbarkeit, wenn der Controller bereits im Feld abgedriftet ist?
Durch die Rückverfolgbarkeit wird die betroffene Einheit mit ihren Komponentenchargen, Reflow-Aufzeichnungen und dem Testverlauf verknüpft. Auf diese Weise kann der Hersteller feststellen, ob es sich bei der Abweichung um ein Einzelereignis, ein chargenbezogenes Materialproblem oder eine Prozessabweichung handelt, und die Korrekturmaßnahmen festlegen, anstatt jede Einheit als verdächtig zu behandeln.
Was ist die häufigste Herstellungsursache für einen Sensorversatz in einem Temperaturregler?
Thermische Kopplung vom Leistungskupfer in den Sensorbereich, verbunden mit unzureichendem Kalibrierungszugang. Wenn die Sensorleiterbahn in der Nähe einer wärmeerzeugenden Komponente verlegt wird oder einen Rückweg mit Hochstromschaltkreisen teilt, weist die gemessene Temperatur einen lastabhängigen Offset auf, der nicht durch die Firmware allein entfernt werden kann.
Der Unterschied zwischen einem Controller, der seine Spezifikation beibehält, und einem Controller, der driftet, ist in den Prozess integriert. Geben Sie Ihre Gerber-Dateien, Stückliste, Sensortyp und Jahresvolumen weiter, um eine Fertigungsbewertung mit Schwerpunkt auf thermischer Stabilität, Testabdeckung und Rückverfolgbarkeit zu erhalten.
Kontaktieren Sie unsum Ihr Temperaturreglerprogramm zu besprechen und eine technische Antwort vom Technikteam zu erhalten.
Kontaktieren Sie uns